


I. Punts de dolor bàsics en la producció en massa de 4.680 grans bateries cilíndriques: innovació en la soldadura de -pols complets de coure gruixut
Els làsers blaus i els feixos-en forma d'anell resolen els reptes de processament de materials altament reflectants
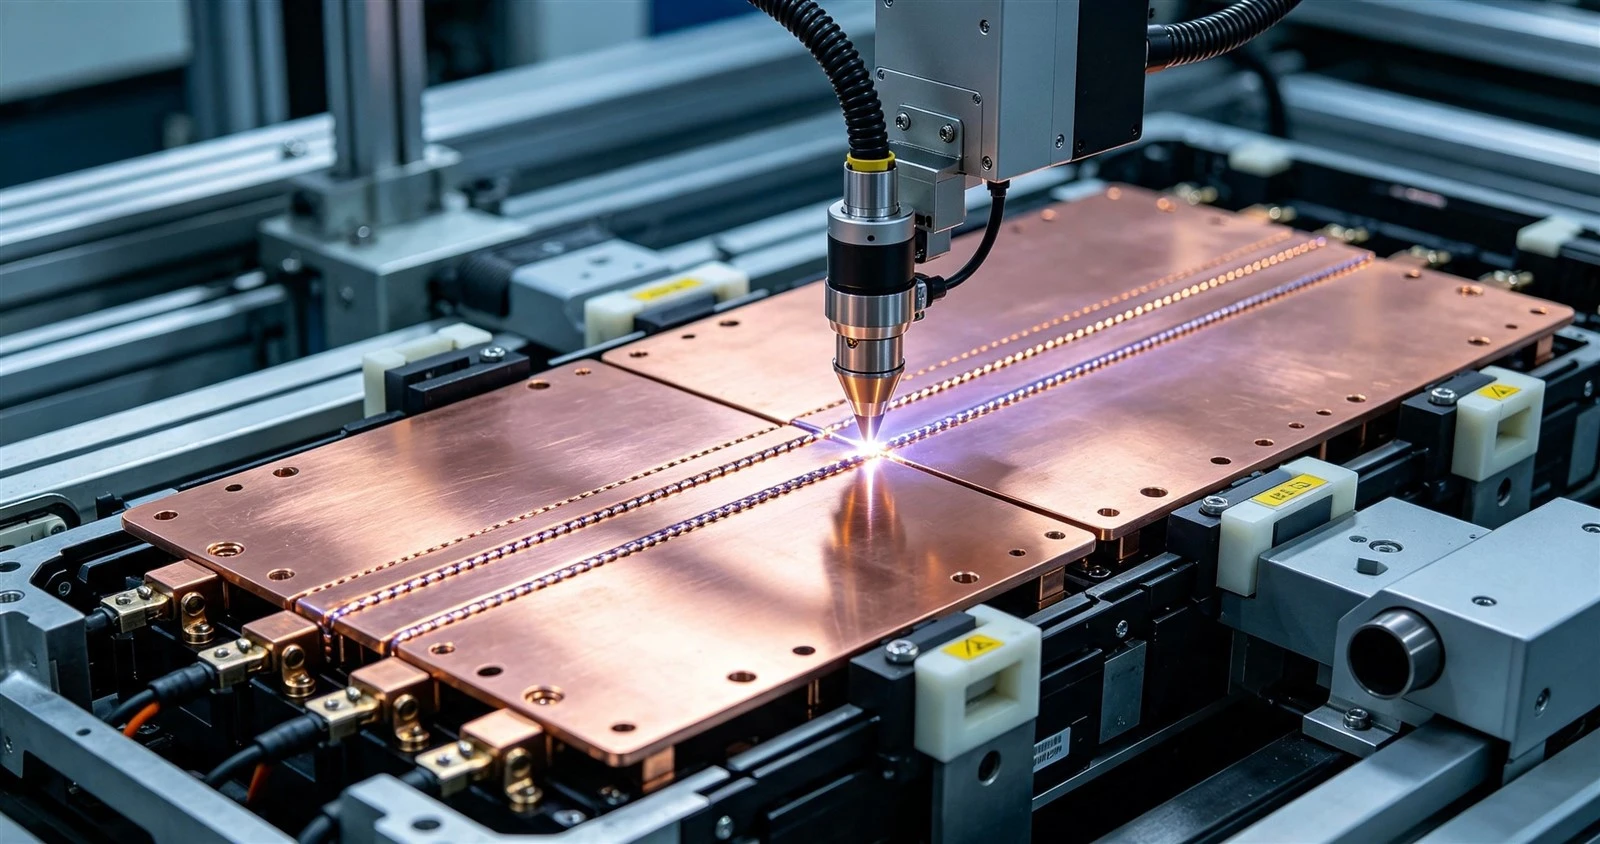
A mesura que 4680 bateries cilíndriques grans es converteixen en la configuració estàndard per als vehicles elèctrics purs de gamma-de gamma alta, la soldadura de làmines de coure multi-capes apilades per a pestanyes-de pols completes es converteix en el coll d'ampolla tècnic principal. Els làsers de fibra infraroja tradicionals només aconsegueixen una taxa d'absorció de llum del 3% al 5% al coure, que sovint causa juntes fredes, cremades localitzades-i esquitxades de metall massives durant la soldadura. Les restes d'esquitxades disperses que cauen a les cèl·lules crearan perills ocults de curtcircuits i fugida tèrmica.
Dos tipus de fonts de llum làser van aconseguir una producció comercial en massa el 2026:
1. Anell de perfil de feix variable VBP làser de fibra puntual ajustable
Aquest làser permet un ajust de potència independent per al feix central i el feix de l'anell exterior. El feix central penetra el coure gruixut per formar un forat de penetració profunda, mentre que el feix de l'anell exterior amplia la vora superior del forat per descarregar les bombolles dins de la piscina fosa i atrapar el metall fos esquitxat de nou a la costura de soldadura.
Aquesta solució redueix la generació d'esquitxades en un 90% quan es solden barres de coure d'una-capa de 4 mm i controla la porositat de la soldadura en un 0,3%. Mentrestant, la font làser pot suportar més del 95% de la llum làser reflectida, evitant l'esgotament de la font làser durant la soldadura de coure gruixuda. Actualment, les línies de producció de 4680 cèl·lules de Tesla i els principals fabricants nacionals de bateries cilíndriques estan totalment equipades amb equips de soldadura làser d'anell-punt.
2. Làser blau comercial domèstic
Els làsers blaus ofereixen una taxa d'absorció del 40% ~ 50% al coure, 13 vegades més gran que els làsers infrarojos. Poden completar la soldadura de laminació de centenars de làmines de coure primes a la part inferior de 4680 cel·les sense una entrada d'energia ultra-alta, evitant que es cremin làmines de coure ultra-.
Després que la localització dels làsers blaus assequibles-quilowatts maduren a finals de 2026, substituiran gradualment els làsers infrarojos tradicionals per a la soldadura per punts de precisió de baixa-potència de les pestanyes dels pols.
En comparació amb la soldadura per ultrasons, que s'adoptava àmpliament abans i era limitada per banyes de soldadura desgastades amb una productivitat màxima d'una sola línia-de només 100 PPM, la soldadura làser d'anell-punt no consumeix peces de recanvi. El seu ritme de producció coincideix perfectament amb els processos d'apilament d'alta-velocitat, el que el fa ideal per a superfàbriques de gigawatt-hora (GWh) amb demandes de producció massiva.

II. Soldadura de barres d'alta-tensió per a paquets d'alimentació: redueix la resistència dels circuits d'alta-tensió de vehicles, la soldadura làser substitueix l'esquema de fixació de cargols-
Les barres de coure gruixudes entre mòduls de bateries són responsables de la conducció elèctrica en sèrie-paral·lel, així com del mostreig de voltatge i temperatura, determinant directament l'eficiència de càrrega ràpida-i la seguretat d'alta-tensió dels vehicles elèctrics.
La subjecció de cargols tradicional provocaria cargols afluixats sota la vibració del vehicle{0}}a llarg termini, una major resistència al contacte i una generació excessiva de calor durant la càrrega ràpida. L'any 2026, els fabricants de vehicles d'energia nova adopten àmpliament la solució integrada de soldadura per fusió làser per a barres de conjunt-pack:
L'equip làser de punt de 3000W ~ 6000W d'alta potència -VBP Ring-realitza soldadura autògena solapada en barres de coure de 3 ~ 6 mm de gruix sense metall d'aportació addicional. La soldadura forma una unió metal·lúrgica integrada que mai s'afluixa. La resistència global del circuit d'alta-tensió del vehicle disminueix entre un 15% i un 22%, i admet la càrrega ultra-de la plataforma d'alta tensió de 800 V.
La línia de producció està equipada amb preposicionament de visió CCD amb una precisió de ±0,05 mm per compensar automàticament les desviacions dimensionals de les barres de coure entrants. Un sistema de purificació de fums coaxial elimina les petites restes de coure que poden provocar riscos de fluïdesa a les superfícies de les barres.
III. Procés de segellat cel·lular: soldadura circumferencial de tapa superior i soldadura d'ungles de segellat
El sistema de bucle tancat AI-OCT-elimina els riscos de fuites de líquids
Després que les cel·les prismàtiques i les cel·les cilíndriques 4680 s'omplin d'electròlit, la soldadura d'ungles de segellat i la soldadura perifèrica completa de les tapes superiors de les cel·les determinen la vida útil de les bateries. Els forats minúsculs a les costures de soldadura provocaran la volatilització i fuites d'electròlits, donant lloc a cèl·lules rebudes.
Les línies de producció de bateries-de gamma alta van eliminar completament les proves de fuites de mostreig d'heli post-soldadura el 2026 i es van actualitzar al sistema integrat d'escaneig de tomografia de coherència òptica OCT + control de bucle-tancat d'aprenentatge profund d'IA:
1. El capçal de soldadura làser integra un mòdul d'escaneig OCT coaxial, que mesura la profunditat de penetració interna de la soldadura en temps real durant la soldadura amb una precisió axial de fins a 0,02 mm;
2. El model d'IA 1DCNN-BiLSTM analitza l'estat de la clau a l'instant. Si es detecta una penetració insuficient (unió freda) o una penetració excessiva (cremada-de la carcassa), el sistema reduirà o augmentarà automàticament la potència del làser en 20 microsegons per corregir els defectes de soldadura en temps real;
3. Totes les dades, incloses la profunditat de penetració, els paràmetres de potència del làser i les posicions de soldadura, es pengen al sistema MES de fàbrica per a l'emmagatzematge permanent al núvol, complint les normes de traçabilitat del cicle de vida{1}complet de les bateries emeses pels fabricants d'automòbils europeus i americans.
Després de l'actualització intel·ligent, la taxa de rebuig de la inspecció d'heli per a la soldadura de segellat de cèl·lules va disminuir un 95%, eliminant la necessitat de proves de mostreig destructives a gran-escala i reduint considerablement els costos de producció. A més, la -zona afectada per la calor de la soldadura làser es controla entre 0,2 i 0,3 mm, evitant danys als separadors interns i als materials actius dins de les cèl·lules, suprimint la precipitació de liti durant la càrrega i allargant la vida útil de les bateries.

IV. Escenari compartit per a emmagatzematge d'energia i vehicles de passatgers: soldadura làser hermètica de precisió per a safates de refrigeració líquida de microcanal d'aliatge d'alumini de paquets de bateries
Amb la popularització de les plataformes de vehicles elèctrics d'alta tensió de 800 V-i les centrals d'emmagatzematge d'energia comercials i industrials a gran escala-, les plaques fredes líquides d'aliatge d'alumini s'han convertit en components estàndard per a les bateries. Els microcanals de parets fines-densos dissipen la calor massiva generada durant la càrrega ultra-ràpida.
La soldadura tradicional i la soldadura per fricció deformen fàcilment les plaques primes d'alumini, bloquegen els canals de flux i provoquen fuites d'aigua a les soldadures. La soldadura per làser autògena s'ha convertit en el procés de fabricació preferit per a plaques fredes líquides el 2026, amb els principals avantatges següents:
1. Aportació de calor ultra-baixa: l'energia làser concentrada limita la zona-afectada per la calor a 0,2 mm. Després de soldar plaques de coberta d'alumini ultra fines d'1 ~ 2 mm, la deformació general és inferior a 0,05 mm, evitant que les cavitats dels microcanals s'espremen i bloquegin;
2. Soldadura autògena lliure de farciment-: el material base d'alumini es fusiona per formar la soldadura. La soldadura comparteix la mateixa composició de material amb el substrat, sense reduir la conductivitat tèrmica global de les plaques fredes. Les costures de soldadura poden suportar proves de pressió d'aigua-a llarg termini fins a 5 bar;
3. Reelaboració còmoda: els soldadors làser de fibra tipus carretó-portàtil realitzen soldadures locals de reparació als canals de flux danyats dels mòduls de bateries acabats directament, sense desmuntar tot el PACK de bateries, reduint dràsticament els costos de manteniment post-venda de les centrals d'emmagatzematge d'energia.
Els fabricants de làser xinesos han llançat estacions de treball de soldadura de segellat per a plaques fredes líquides, que integren la neteja d'òxid làser pre-soldada, la soldadura hermètica i la inspecció preliminar de l'estanquitat a l'aire post-soldadura per acabar el processament de les plaques fredes en un flux de treball-únic.

V. Tendències generals de desenvolupament de la soldadura làser per a bateries de potència el 2026
1. Formació de feix personalitzada: les fàbriques ja no adopten un feix làser gaussià universalment. Els operadors poden canviar lliurement entre punts d'anell, punts-superiors plans i bigues compostes per a diferents processos, distingint aplicacions per a la soldadura de coure gruixut i la soldadura de segellat hermètic d'alumini prim.
2. Inspecció de qualitat de càrrega frontal-: el control de qualitat evoluciona des de la inspecció de mostreig posterior de la-soldadura a la correcció-del procés-en temps real. La supervisió de-bucle tancat d'IA s'ha convertit en un llindar d'accés obligatori per a les fàbriques de bateries-orientades a l'exportació que donen servei als mercats estrangers.
3. Processos compostos integrats: els equips de doble funció-que combinen neteja amb làser i soldadura làser entran a l'aplicació de prova per lots. Elimina els contaminants d'òxid i oli superficials just abans de la soldadura, simplificant el disseny de la línia de producció i reduint l'ocupació del sòl de la fàbrica.


